2025年全球电池电芯检测设备市场销售额达到12.6亿美元,预计2032年增至22.53亿美元,年复合增长率8.5%。中国作为全球最大的锂电池生产国,检测设备市场规模在2025年达到32.5亿美元,占全球份额的47.3%,增速22.1%。产线在快速扩张,检测精度要求从微米级向亚微米级推进,但一个环节的选型逻辑经常被当成“配套件”:检测仪器旁边那块供操作人员设定参数、查看波形、导出数据的屏幕。极片电阻测试仪、涂布测厚仪、X-Ray检测机,这些设备的测量精度靠传感器和算法保证,但如果交互终端本身存在电磁干扰、触控响应滞后或数据吞吐瓶颈,整条检测链路的效率和可靠性就会被一块屏拖住。工业触摸一体机在电池精密检测场景中的角色,不是“显示数据”,而是测量系统与操作人员之间那条不能出错的交互链路。
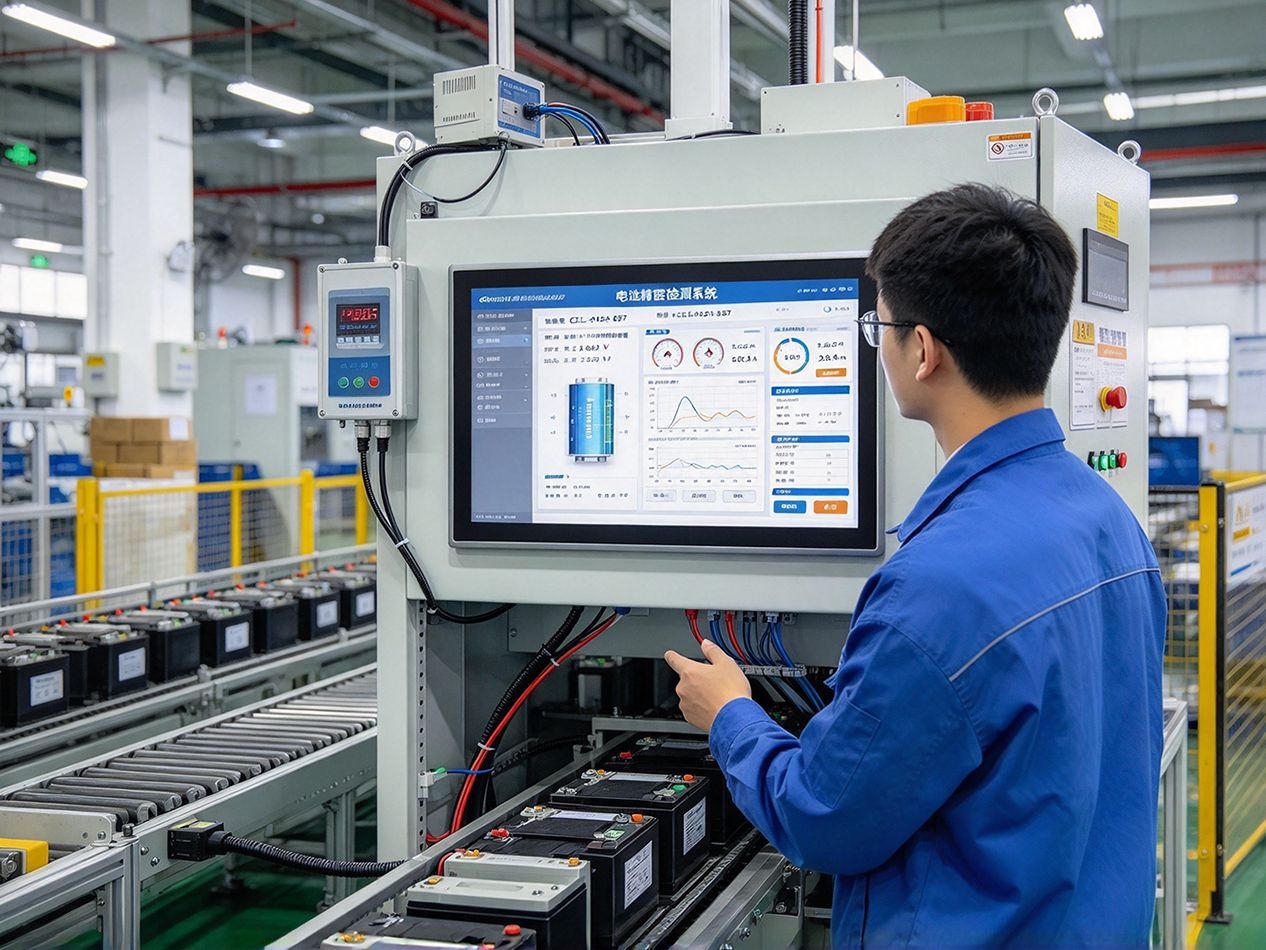
电池检测设备对交互终端的要求,和普通产线工位不一样
电池精密检测的第一道门槛是电磁屏蔽的完整性。极片电阻测试仪通过多探针采集微欧级电阻信号,涂布测厚仪依靠射线或激光传感器测量涂层厚度,这些测量信号本身就极其微弱。如果工控一体机没有严格的EMC/EMI设计和可靠接地,开关电源的纹波、CPU的高频时钟信号甚至触控屏的扫描信号都可能耦合进测量回路,表现为数据跳动或基线漂移。操作人员看到的是“仪器不准”,实际问题是交互终端没有融入测量系统的统一屏蔽体系。
第二道门槛是算力与数据吞吐的确定性。一台极片电阻测试仪需要在数十个探针点位之间高速切换采集,实时生成电阻分布云图,同时把测量数据批量记录并存档。涂布测厚仪则以高速扫描方式生成整幅极片的热力图和CD/MD剖面曲线。这些任务对终端的CPU性能和存储带宽有明确要求,配置不足的终端会让测量节拍被数据处理拖慢,产线等待时间增加。
第三道门槛是与MES和产线系统的对接能力。电池检测不是孤岛,测量结果需要实时上传至MES进行质量追溯和工艺辅助判断,有时还要联动涂布机或辊压机的参数做闭环调整。终端如果只有一两个网口且协议兼容性差,就需要外挂转换器,在检测设备紧凑的机柜空间里,每一个外挂模块都是新的干扰源和故障点。
工业触摸一体机在电池检测场景中的三个实际角色
极片电阻测试仪的参数交互与数据管理终端。 电阻测试仪的操作人员需要在终端上设定探针压力、扫描路径和判定阈值,测试完成后查看电阻分布云图并导出批次报告。终端需要与测量系统共享统一的电磁屏蔽和接地设计,避免触控屏和主板的噪声耦合进微欧级信号采集回路。触沃的工业触控一体机在电力电子场景中积累了EMC设计经验,整机通过严格的抗干扰测试,在检测设备机柜内与传感器和伺服电机共存时保持信号纯净。
涂布与辊压工序的在线测厚交互节点。 涂布测厚仪在极片连续涂布过程中实时生成质量分布图,操作人员通过终端查看热力图、剖面曲线和缺陷标记。这类场景对屏幕的分辨率和色彩一致性有要求,高分辨率热力图上的细微色差对应着涂层厚度的实际偏差,低质量屏幕会让操作人员错过早期工艺漂移的信号。全贴合高亮屏在检测设备的侧光环境下保持可视,触控响应直接对应图像的缩放和缺陷标注操作。
X-Ray与外观检测的判定复核工位。 电池电芯的X-Ray检测和外观缺陷检测产生大量图像数据,操作人员在工控触摸一体机上完成缺陷分类确认、复判和批次放行。终端需要足够的网口带宽接收检测主机传来的图像流,同时保持与MES的实时通讯。触沃工控一体机原生多路千兆网口和串口,可直接对接检测主机和产线PLC,减少机柜内的转接环节。
触沃在电池精密检测场景的产品适配逻辑
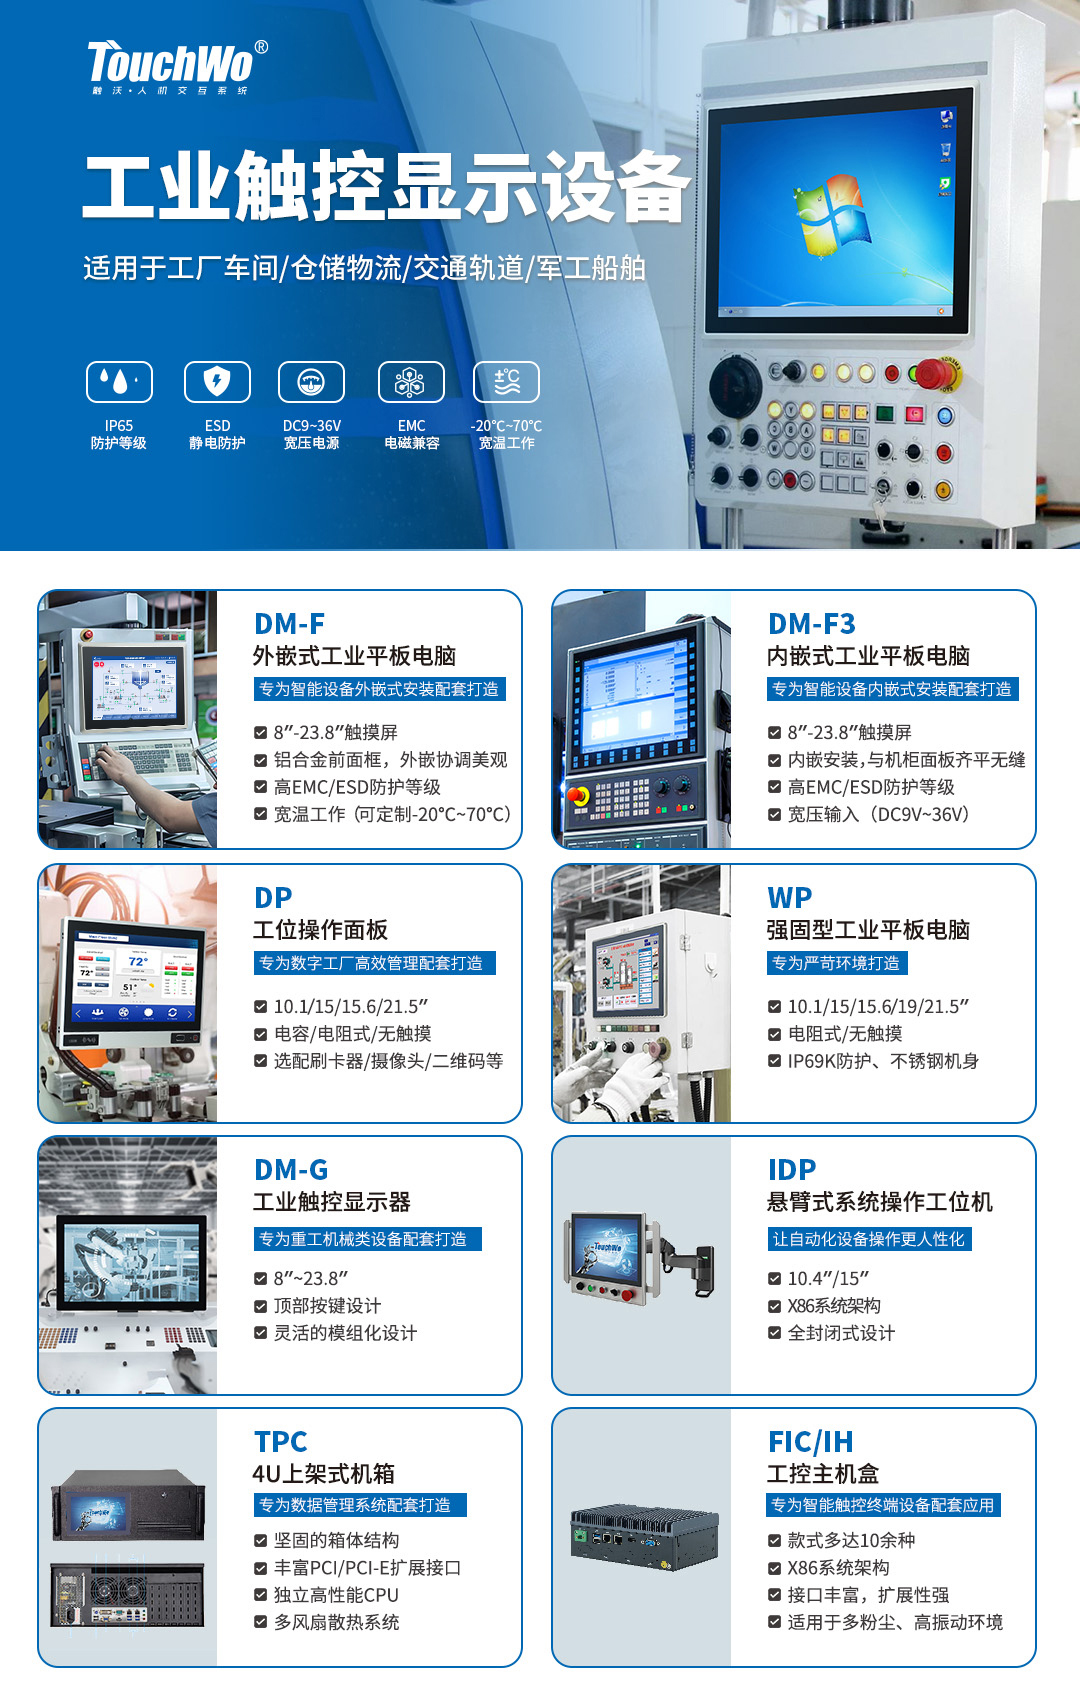
TouchWo触沃(广州触沃电子)的DM系列工业触控一体机在检测设备配套场景中做了几项针对性设计。电磁兼容层面,主板采用防浪涌设计和抗干扰元件,整机通过EMC/EMI测试并支持可靠接地,在极片电阻测试和测厚仪等微弱信号测量场景中,可以与测量系统形成统一的屏蔽体系,避免交互终端成为新的干扰源。
算力与存储配置上,设备搭载工业级处理器,支持大容量固态存储,满足检测数据批量记录和实时云图生成的需求。接口方面原生提供双千兆网口、多路RS-232/485串口和USB接口,可直接对接检测主机、传感器和MES系统,减少机柜内转换模块。屏幕采用全贴合高亮面板,支持十点电容触控,操作人员戴手套也可完成参数设定和缺陷标注。
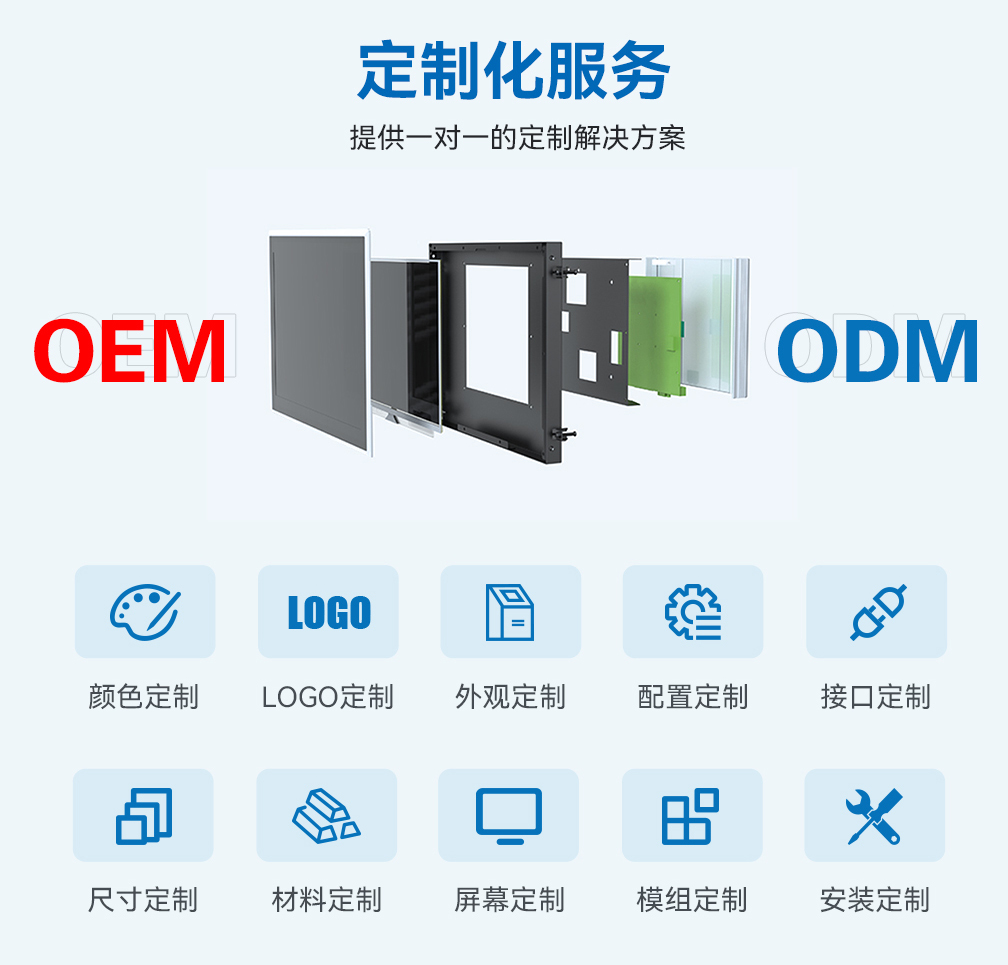
安装方式上,触沃支持根据检测设备机柜的开孔尺寸做面板定制,纤薄前面板可平整嵌入柜体,与测量仪器外观协调,不额外占用操作台空间。宽温设计和无风扇全封闭结构让设备在检测实验室和产线现场之间保持一致表现,避免风扇积尘影响长期稳定性。
电池检测场景选型时真正需要确认的几件事
电磁兼容不能只看“通过EMC”的标签。 电池检测设备的信号电平极低,选型时应确认终端是否支持与测量系统共用接地,是否在同类微弱信号检测场景中有实际部署验证。外挂屏蔽罩或临时接地线不能替代整机级的低噪声设计。
算力和存储要按检测节拍来配。 多探针电阻测试和高速涂布测厚对数据吞吐的要求不同,选型时应按实际测试点位数量和图像分辨率核算CPU负载和存储带宽,留出余量。检测设备通常需要连续运行多个生产批次,降频或卡顿会直接拖慢产线节拍。
接口清单要覆盖检测主机和MES的完整连接需求。 一台检测设备可能需要同时连接检测主机、产线PLC、MES网络和打印机,原生网口和串口的数量决定了机柜内的整洁度和故障点数量。转换器在检测设备紧凑的机柜空间里既是干扰源也是维护负担。
安装结构要在设备设计阶段锁定。 检测设备机柜的空间和开孔尺寸因设备型号而异,终端的嵌入方式和面板厚度需要与机柜结构同步确认。现场再加转接支架既影响外观,也可能破坏机柜原有的屏蔽完整性。
电池检测设备的精度竞争在从传感器和算法向系统集成层面延伸,交互终端作为测量系统与操作人员之间的唯一通道,它的电磁纯净度、数据吞吐能力和接口集成度,直接影响着检测节拍和测量可信度。当检测设备机柜里的工业触摸一体机能够在微弱信号环境中不引入干扰、在高速数据流中不成为瓶颈、在紧凑机柜中不增加转换环节,它承担的就不只是显示电阻云图,而是测量结果从传感器到操作人员、从工位到MES的完整交互链路。对于电池检测设备厂商和产线质量团队而言,在设备设计阶段就把交互终端的EMC设计、算力配置和接口方案纳入验证清单,比等测量数据出现异常波动再排查“是仪器问题还是屏幕问题”要务实得多。