
中国农副食品加工业的自动化率目前仅为30%,远低于发达国家60%的平均水平。在从粗放生产向精细智造转型的过程中,一个矛盾越来越突出:企业愿意为分选机、烘烤线、灌装设备投入预算,却往往在控制终端的选型上沿用普通商用平板或老旧按钮柜。等到设备在车间里频繁宕机,才发现问题不在工艺,而在那块天天被工人触碰的屏幕。
车间环境不给普通电子设备留余地
农副加工车间的环境条件,对电子设备的考验是叠加的。高压水枪冲洗、油雾、面粉糖粉粉尘、酸碱清洗剂,随便哪一项都足以让普通触控设备在几个月内出现触控漂移或接口腐蚀。肉类分割车间的低温高湿、烘焙车间的高温蒸汽、果蔬清洗线的持续水溅,这些场景对设备的防护要求远高于普通工业环境。
供电环境同样不理想。许多加工厂的配电柜电压波动大,如果控制屏只支持标准220V输入,在电压不稳时容易反复重启。工人操作时手上有水或戴着防护手套,电容屏的触控精度如果不做专门调校,基本没法用。更关键的是,农副加工是连续生产,屏幕死机意味着整条线停下来,损失是按小时计算的。
工控触摸一体机在产线上的三个实际角色
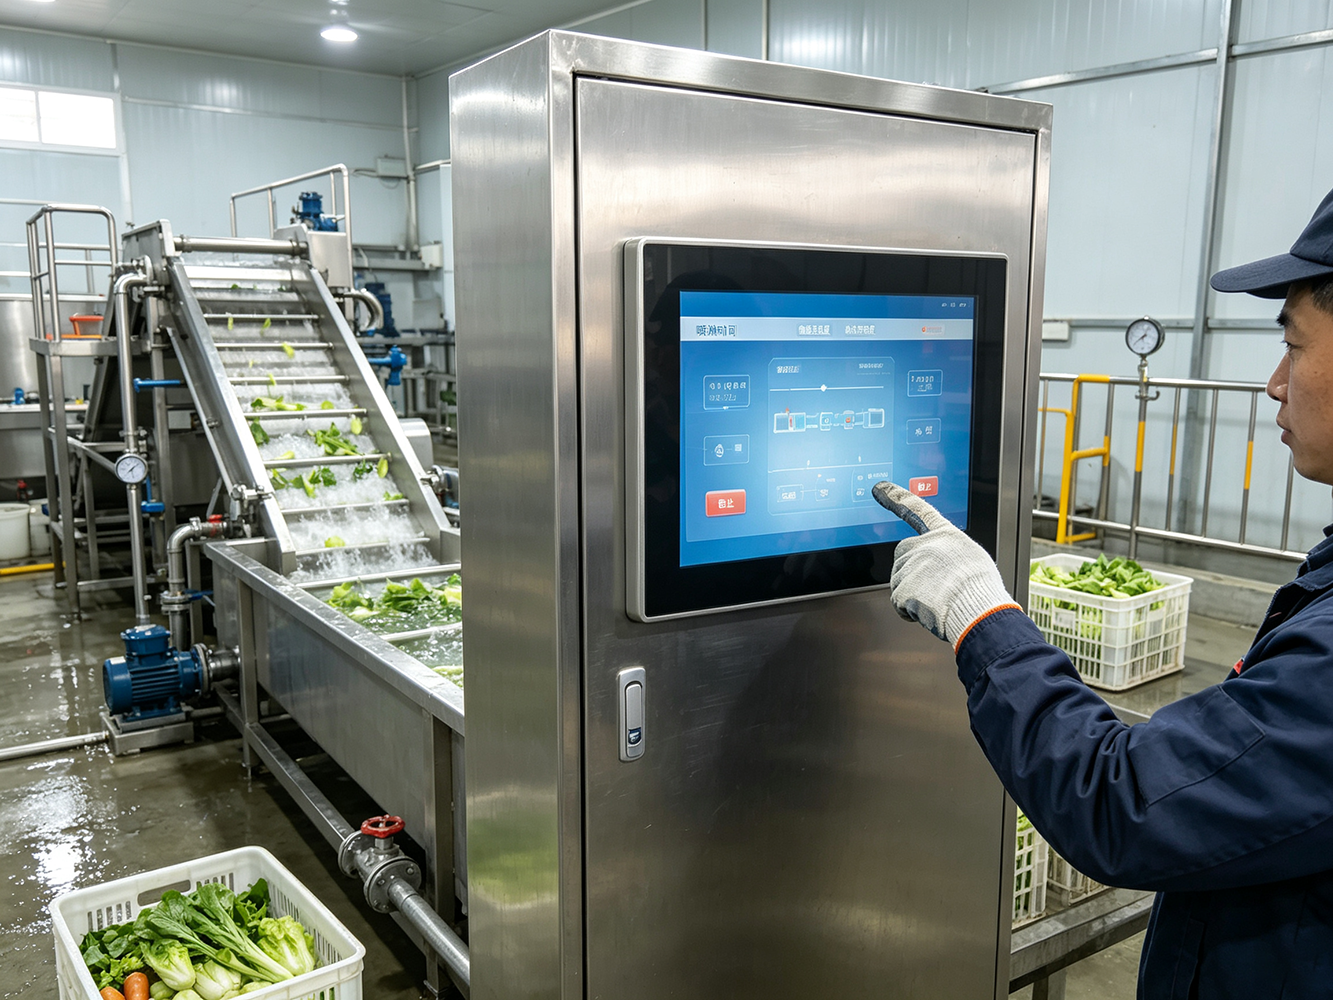
分选环节的视觉交互终端。 在果蔬清洗分选线上,操作员需要通过屏幕实时查看高分辨率物料图像和缺陷识别结果,轻触即可调节色选灵敏度、频率和气吹参数。采用视觉识别方案的产线,分拣准确率可以达到99.3%,处理速度约3000件/小时。这套流程要求控制屏的响应速度和显示精度都能跟上,同时设备本身要具备IP65防护和无风扇设计,抵御面粉、糖粉等细颗粒粉尘的侵入。
加工环节的工艺控制中枢。 烘焙线的发酵箱需要多区段温湿度控制,乳制品线的巴氏杀菌温度波动要控制在±0.2℃以内,油脂压榨需要毫秒级的温度闭环调控。这些工艺对控制终端的计算能力和稳定性要求很高,设备需要在蒸汽加热和冷库预冷之间的温差切换中持续运行,7×24小时不停歇。
包装环节的追溯执行端。 工控触摸一体机作为MES系统的执行终端,联动称重检重秤、金属检测机和喷码机,自动核对净含量并生成追溯码。这意味着控制屏不仅要显示数据,还要实时与上位系统通讯,把每包产品的批次信息准确写入追溯体系。
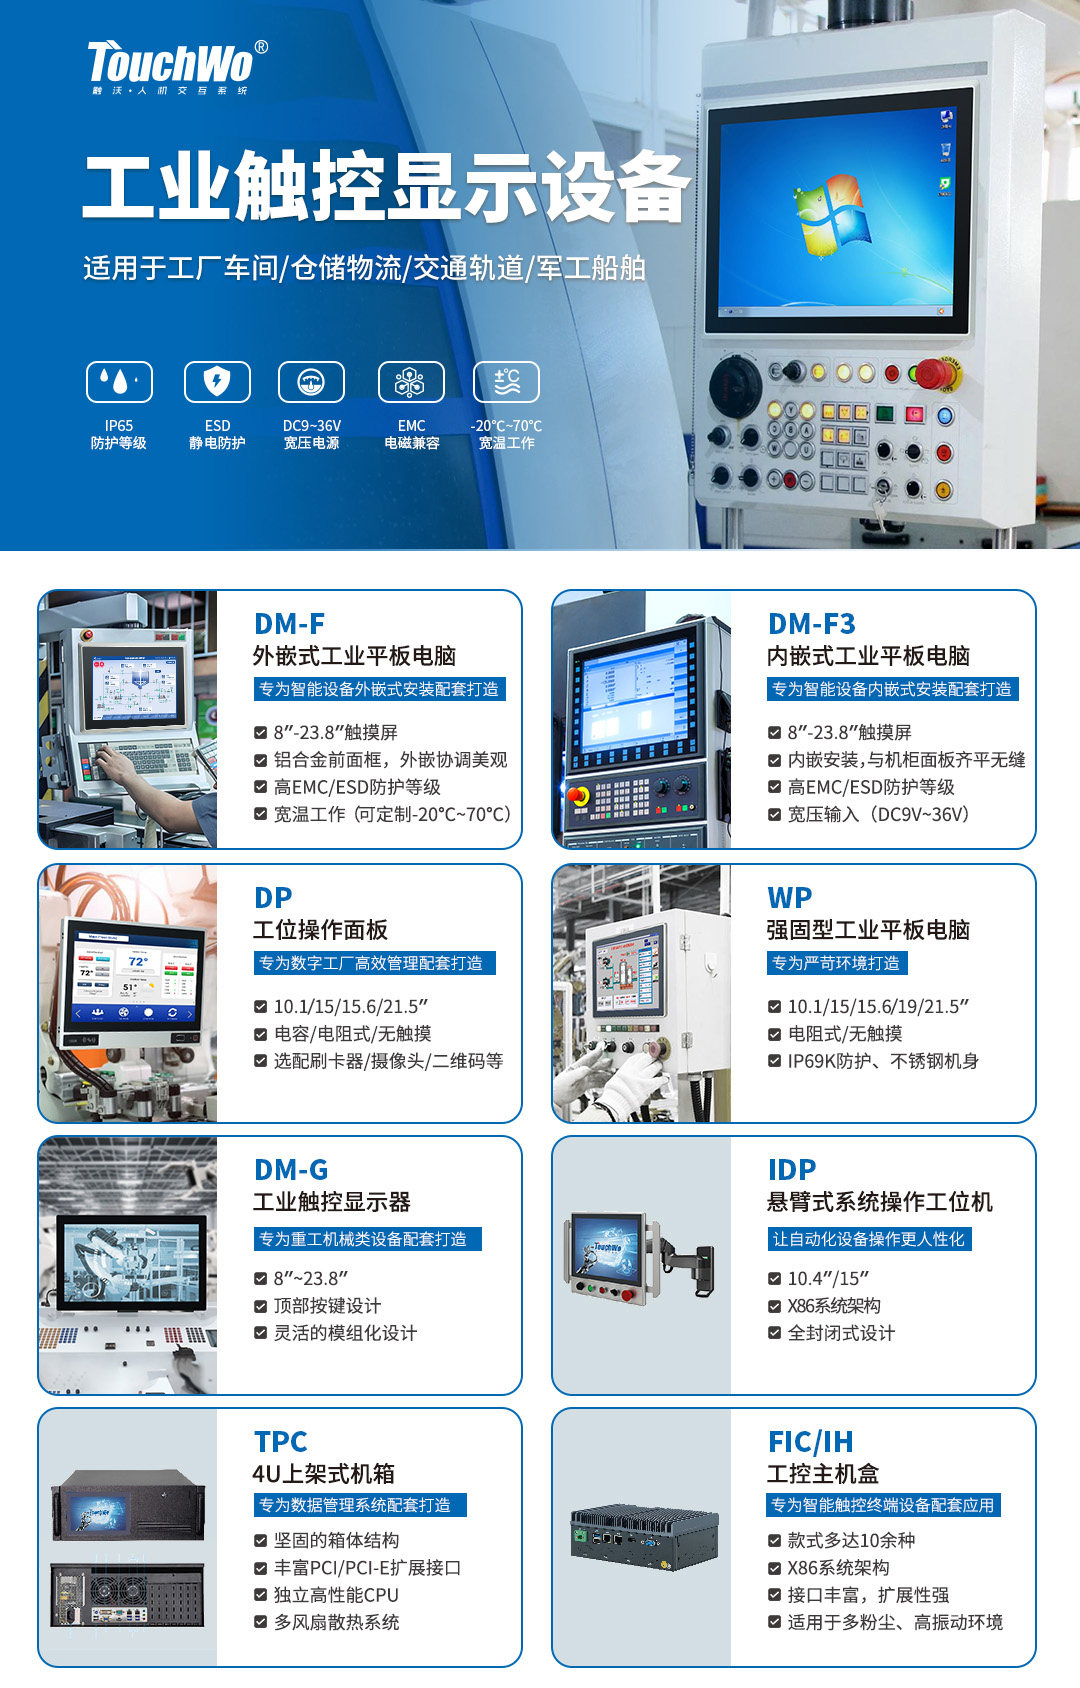
TouchWo触沃为某粮油加工集团定制的全封闭工业触控一体机,机壳采用食品级304不锈钢并覆盖防指纹涂层,触控屏整合抗酸碱腐蚀面板,直接嵌入榨油车间的高温高湿环境。配合内置的边缘算法模块,实现了压榨温度的毫秒级闭环调控,该产线设备故障率下降逾60%。设备支持-20℃至70℃宽温工作,前面板达到IP65防护等级,全封闭无风扇结构避免了粉尘堵塞散热通道的问题。
选型时真正需要确认的几件事
防护等级是第一道门槛。农副加工车间优先选择整机IP65及以上、表面易于清洁消毒、无死角积垢的机型,食品接触区域附近部署的设备还应考虑具备抗菌涂层或不锈钢外壳。
接口兼容性决定集成效率。设备需要支持主流PLC协议(如Siemens、Mitsubishi、Omron)和Modbus TCP/RTU,并预留USB、COM口用于连接打印机和扫码枪。农副加工产线上传感器和执行机构种类多,控制屏的原生接口数量不够,就要额外加转换器,既增加成本也增加故障点。
屏幕的现场适应性容易被低估。车间光照条件复杂,高亮度防眩屏才能保证在强光或暗光环境下都看得清。背光寿命要满足长年连续运行,支持湿手和戴手套触控则是基本操作需求。
结语
农副加工行业的智能化升级正在从分选、包装等单点自动化走向全链路数字化。2026年中国农产品加工行业总产值预计突破30万亿元,精深加工占比持续提升,具备初步智能化特征的工厂数量将占行业总量的15%以上。当这些能力落到车间现场,工控触摸一体机承担的不仅是显示和操作,更是连接PLC、传感器和MES系统的现场控制中枢。对于农副加工企业而言,在产线设计阶段就把控制终端的工业级指标纳入考量,比等设备在车间里出问题后再更换要务实得多。